Fuite vapeur invisible en brasserie : le cas d'un résidu de 576 kg/h qui coûtait près de 190 k€/an
Un purgeur bloqué ouvert a coûté 1 100 € en un seul week-end à une brasserie, sans alarme, sans panne visible. Indao montre comment détecter ce type de dérive à partir des données déjà disponibles.
Par Valentin Kaulmann, Analytics Project Engineer chez Indao, spécialiste des procédés brassicoles - Septembre 2026.
Dans une brasserie industrielle, la vapeur est partout. Elle intervient dans l'empâtage, l'ébullition, le nettoyage CIP, la pasteurisation, certains besoins de chauffage ou encore le maintien en température. Elle accompagne les grandes étapes de production, mais aussi une partie des utilités qui continuent à fonctionner en arrière-plan.
Cette omniprésence rend son pilotage complexe. En semaine, la consommation vapeur varie naturellement au rythme de la production : batchs, nettoyages, arrêts, redémarrages, embouteillage, pics de charge, creux nocturnes. Dans ce contexte, distinguer une consommation normale d'une dérive invisible peut devenir difficile.
Pourtant, certaines pertes ne provoquent ni panne immédiate, ni alarme, ni bruit particulier. Elles se glissent dans le fonctionnement quotidien du site et sont simplement absorbées dans le profil global de consommation.
Le week-end, lorsque la production s'arrête, ces dérives deviennent parfois beaucoup plus visibles.
Pour illustrer ce mécanisme, prenons un scénario représentatif, construit à partir de configurations que l'on rencontre couramment en brasserie. Les données et les équipements sont reconstitués ; les ordres de grandeur, les relations physiques et la méthode d'analyse, eux, correspondent à ce que l'on observe sur le terrain.
Aucun batch n'est prévu entre le vendredi soir et le lundi. Pourtant, la chaudière vapeur continue à produire 707,5 kg/h. Le besoin process attendu, estimé par le modèle à partir de l'historique de production, n'est que de 132 kg/h. L'écart, soit 576 kg/h, reste constant pendant 51 heures, du vendredi 18h au dimanche 21h.
Résultat : environ 29 tonnes de vapeur, soit de l'ordre de 1 100 € consommés sans production associée, sur un seul week-end.
Ce cas illustre un enjeu plus large : les brasseries ne manquent pas toujours de données. Elles manquent souvent de visibilité sur ce que ces données révèlent réellement.
Dans un secteur brassicole belge confronté à une pression croissante sur ses marges et ses volumes, ce type de dérive n'est plus un détail technique : c'est un des leviers concrets par lesquels la performance opérationnelle devient un enjeu stratégique.
Voici trois leviers concrets pour détecter, comprendre et réduire ces pertes vapeur invisibles.
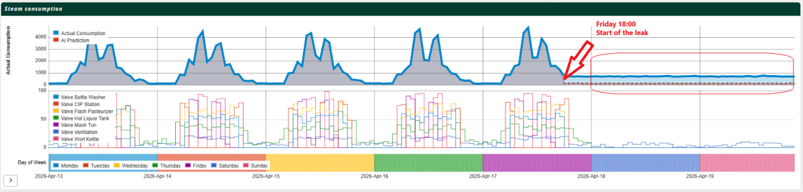
Consommation vapeur sur la semaine observée : profil de production habituel du lundi au vendredi, puis démarrage de la fuite le vendredi à 18h et plateau constant jusqu'au dimanche soir.
1. Identifier le talon de consommation hors production
Le premier levier consiste à observer ce qui se passe lorsque la brasserie devrait consommer peu.
En production, un profil vapeur est naturellement variable. Les vannes modulantes s'ouvrent et se ferment au rythme des usages : Mash Tun, Wort Kettle, Flash Pasteurizer, Bottle Washer, station CIP, Hot Liquor Tank ou autres consommateurs process. Les pics de consommation sont attendus, car ils correspondent à des phases bien identifiées.
Le week-end ou la nuit, la lecture change. Lorsque les principaux consommateurs sont à l'arrêt, le site devrait revenir à un niveau minimal de consommation. Ce niveau de base, parfois appelé talon de consommation (ou baseload), devient un indicateur précieux.
Dans ce scénario, les vannes process étaient fermées ou proches de zéro. Pourtant, la chaudière continuait à produire un débit significatif de vapeur. Cela signifie qu'une partie de la consommation n'était plus justifiée par les usages process visibles.
Ce type d'écart est difficile à détecter en semaine, car il est noyé dans les variations normales de production. Hors production, il ressort beaucoup plus clairement.
L'analyse des périodes creuses permet donc d'identifier :
- des fuites vapeur ;
- des purgeurs bloqués ouverts ;
- des vannes qui ne ferment pas complètement ;
- des équipements restés actifs sans besoin réel ;
- des consommations résiduelles anormales ;
- des pertes énergétiques masquées pendant la production.
Pour les équipes énergie, maintenance ou utilités, ces périodes sont particulièrement utiles. Elles permettent de distinguer ce qui relève du fonctionnement normal du site de ce qui correspond à une dérive persistante.
Avec Indao, cette analyse peut être automatisée à partir des données existantes. L'objectif n'est pas seulement de visualiser une courbe de consommation, mais de repérer les situations où le comportement réel du site ne correspond plus au fonctionnement attendu.
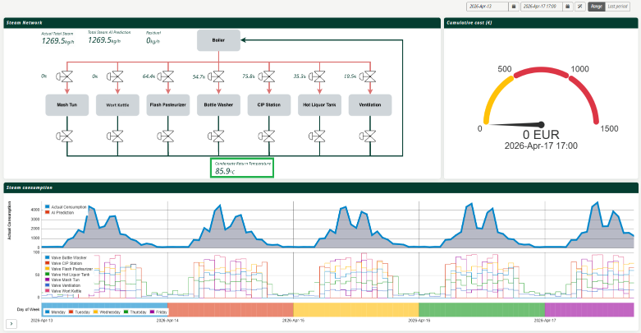
Référence : profil vapeur de la semaine de production précédant la fuite. Consommation réelle et prédiction IA alignées, résiduel nul (0 kg/h) - le comportement attendu en fonctionnement normal.
2. Relier la vapeur produite aux usages réellement justifiés par le process
Le deuxième levier consiste à ne pas analyser la consommation vapeur seule.
Une chaudière peut produire beaucoup de vapeur pour de bonnes raisons : ébullition, nettoyage, pasteurisation, montée en température, maintien de certaines conditions de process. Le débit vapeur n'est donc réellement interprétable que s'il est mis en relation avec les usages qui le justifient.
Les données disponibles sur le site sont déjà suffisantes pour comprendre cette relation :
- le débit vapeur en sortie chaudière ;
- les ouvertures des vannes modulantes ;
- les données issues de la supervision (SCADA / historian) ;
- les historiques de fonctionnement ;
- les profils de production ;
- les périodes de semaine, de nuit et de week-end.
Aucun capteur supplémentaire n'a été nécessaire.
L'approche consiste à apprendre la relation normale entre les consommateurs process et la production vapeur. Lorsque certaines vannes sont ouvertes, un certain niveau de consommation est attendu. Lorsque ces vannes sont fermées, la consommation doit diminuer.
La différence entre la vapeur réellement produite et la vapeur que les usages process peuvent justifier forme ce que l'on peut appeler un résidu.
Ce résidu est un signal très utile : il met en évidence ce qui ne s'explique pas physiquement par le fonctionnement normal de la brasserie.
Dans ce scénario, ce résidu est resté élevé : 576 kg/h pendant tout le week-end. L'analyse a permis d'identifier la cause probable : un purgeur à flotteur DN40, en pied de collecteur principal, bloqué ouvert - soit un orifice effectif de l'ordre de 12 mm sur un réseau vapeur saturée à 10 barg. C'est le seul calibre courant compatible avec un tel débit : un purgeur DN25, même grand ouvert, ne laisserait passer que 80 à 180 kg/h.
Un second signal, disponible sur le même dashboard, venait renforcer ce diagnostic : la température de retour condensat, stable autour de 85,9 °C en fonctionnement normal, est montée à 108,9 °C pendant l'épisode. Une température supérieure à 100 °C indique un réseau de retour légèrement mis en pression, ce qui est cohérent avec un purgeur laissant passer de la vapeur vive. Pris isolément, ce signal ne suffirait pas à conclure ; combiné au résidu, il conforte l'hypothèse.
Cette mise en pression a d'ailleurs un effet secondaire souvent sous-estimé : elle dégrade la capacité d'évacuation des autres purgeurs raccordés au même réseau de retour. Une fuite non traitée peut donc en favoriser d'autres.
Ce type de défaut est particulièrement discret : il ne déclenche pas nécessairement d'alarme et ne provoque pas immédiatement un arrêt de production. Mais il consomme, en continu.
C'est précisément dans ce type de situation que les advanced analytics apportent de la valeur : elles permettent de dépasser la lecture isolée des données pour comprendre le comportement global du système.
Indao aide les équipes à comparer le comportement réel de l'installation à ce que le process peut justifier. Lorsque cette relation se brise, l'écart devient visible.
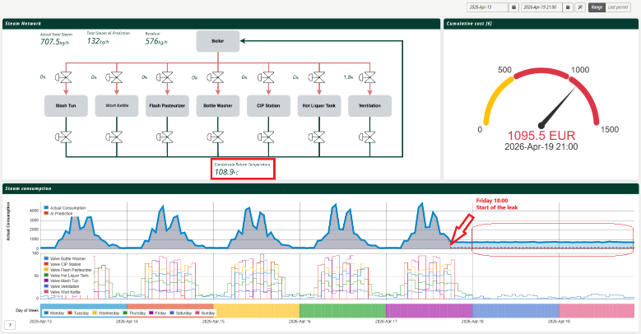
Vapeur réelle (707,5 kg/h), vapeur attendue selon le modèle (132 kg/h) et résidu (576 kg/h) — avec la température de retour condensat, passée de 85,9°C à 108,9°C, comme signal convergent.
3. Chiffrer la dérive pour transformer une anomalie en priorité d'action
Le troisième levier consiste à traduire l'écart technique en impact opérationnel, financier et environnemental.
Une courbe « un peu bizarre » ne suffit pas toujours à déclencher une action. Les équipes maintenance et énergie arbitrent en permanence entre plusieurs priorités. Pour décider, elles ont besoin d'un ordre de grandeur.
Les hypothèses de valorisation
Chiffrer une perte vapeur suppose de poser explicitement ses hypothèses. Celles retenues ici :
- réseau vapeur saturée à 10 barg, retour condensat à 86 °C ;
- énergie nette à fournir : ≈ 0,67 MWh par tonne de vapeur ;
- rendement chaudière (PCI) : 90 %, soit ≈ 0,75 MWh de gaz par tonne de vapeur ;
- coût du gaz naturel industriel : ≈ 50 €/MWh, tout compris ;
- facteur d'émission gaz naturel : ≈ 0,20 kg CO₂/kWh ;
- soit un coût vapeur d'environ 37 €/tonne.
Selon le prix du gaz et le rendement réel de l'installation, ce coût peut varier entre 34 et 43 €/t. Les montants ci-dessous sont donc à lire comme des ordres de grandeur, pas comme des factures.
L'impact du week-end observé
L'écart mesuré atteignait 576 kg/h de vapeur. Sur 51 heures, cela représente environ 29 tonnes de vapeur consommées sans production associée, soit de l'ordre de 1 100 €.
Ce qui compte vraiment : le délai de détection
Pris isolément, ce montant peut sembler limité à l'échelle d'un site industriel. Mais le vrai sujet n'est pas le week-end. Un purgeur bloqué ouvert ne fuit pas uniquement lorsque la production s'arrête : il fuit en continu, 24h/24 et 7j/7. En semaine, la perte est simplement masquée par le bruit du process.
Le coût de cette dérive n'est donc pas un chiffre fixe. C'est une fonction du temps écoulé avant sa détection :
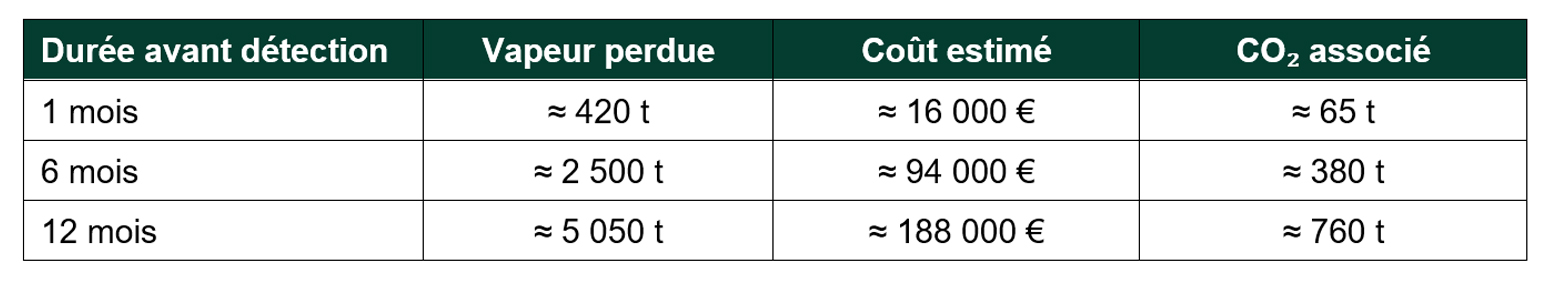
Pour un seul purgeur.
Ces valeurs supposent une fuite stable et continue à 576 kg/h ; dans la pratique, le débit peut évoluer avec la charge du réseau. L'ordre de grandeur, lui, reste robuste.
Dans une brasserie qui compte plusieurs dizaines de purgeurs, collecteurs, vannes et consommateurs vapeur, l'enjeu devient rapidement significatif.
Une précision utile
Une objection légitime : une vapeur vive qui s'échappe vers le retour condensat n'est pas intégralement perdue, puisqu'une partie de son énergie revient à la bâche alimentaire. C'est exact - mais marginal. Sur les 576 kg/h concernés, la chaleur sensible supplémentaire récupérée représente environ 15 kW, contre près de 330 kW de chaleur latente évacuée à l'évent du ballon de condensats. Plus de 95 % de l'énergie est bien perdue.
Du signal technique à la décision
Le fait de chiffrer la dérive change la manière de décider. La discussion ne porte plus sur une anomalie technique potentielle, mais sur une perte objectivée :
- combien coûte-t-elle par heure ?
- depuis combien de temps dure-t-elle ?
- est-elle ponctuelle ou récurrente ?
- quel équipement semble en être la cause ?
- quel serait le retour d'une intervention ?
- faut-il intervenir immédiatement ou planifier une action ?
C'est là que se joue la valeur réelle de la démarche. Le remplacement d'un purgeur coûte quelques centaines d'euros. Ce qui coûte cher, ce n'est pas la réparation : c'est le nombre de semaines pendant lesquelles personne ne savait qu'il fallait la faire.
Indao permet précisément de raccourcir ce délai, en faisant le lien entre données industrielles, dérive détectée et impact mesurable. L'objectif n'est pas d'ajouter une alarme de plus, mais de rendre l'information suffisamment claire pour guider une décision.
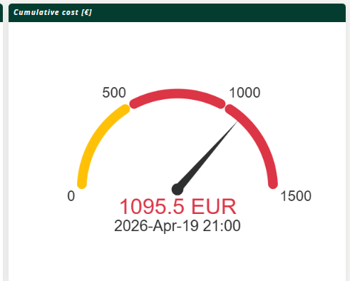
Coût cumulé de la fuite : environ 1 100 € sur 51 heures, du vendredi 18h au dimanche 21h.
Ce que l'intervention a confirmé
Le lundi matin, l'écart apparaît dans le rapport de suivi. Une vérification terrain est menée dans la journée : le purgeur de pied de collecteur est chaud des deux côtés, et la ligne de retour condensat présente une température anormalement élevée sur toute sa longueur. Le contrôle au capteur ultrason confirme un passage continu de vapeur vive. Le diagnostic est posé : siège érodé, purgeur bloqué en position ouverte.
Le chiffrage permet alors un arbitrage documenté. Isoler le collecteur principal impose un arrêt de la distribution vapeur : l'intervention est planifiée au prochain arrêt programmé, neuf jours plus tard, plutôt qu'en urgence. Ce délai a un coût - environ 124 tonnes de vapeur, soit près de 4 600 € - mais il est cette fois assumé en connaissance de cause, et comparé au coût d'un arrêt de production non planifié.
Le remplacement est réalisé lors de cet arrêt :
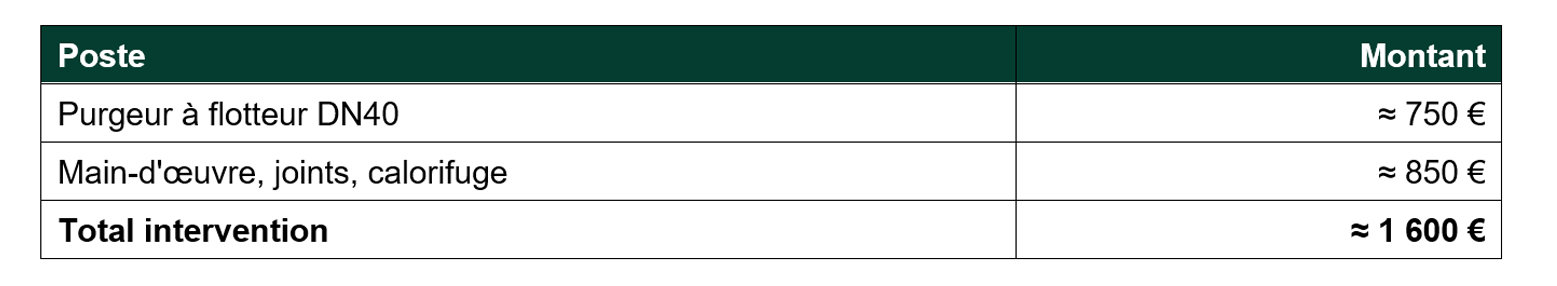
Le week-end suivant fournit la validation la plus parlante. Le résidu retombe entre 0 et 20 kg/h, dans la marge d'incertitude du modèle. La température de retour condensat se stabilise à 86,4 °C, retrouvant son niveau de référence.
Rapporté au débit de fuite, le temps de retour de l'intervention est de 75 heures - soit un peu plus de trois jours de fonctionnement. Et si la dérive était restée invisible jusqu'au prochain audit énergétique, huit mois plus tard, la perte cumulée aurait atteint environ 3 400 tonnes de vapeur, soit près de 125 000 €.
C'est le véritable enseignement de ce cas : la valeur ne réside pas dans la réparation, dont le coût est marginal, mais dans le délai entre l'apparition de la dérive et le moment où quelqu'un sait qu'elle existe.
Passer d'une perte invisible à une performance maîtrisée
Les brasseries ne sont pas uniquement confrontées à des enjeux de production. Elles doivent aussi maîtriser leurs consommations d'énergie, réduire leurs pertes, améliorer leur stabilité opérationnelle et limiter leur impact environnemental.
Dans ce contexte, la vapeur représente un poste stratégique. Une dérive invisible peut rester longtemps sous le radar, surtout lorsqu'elle ne perturbe pas immédiatement la production. Pourtant, son coût peut devenir important lorsqu'elle se répète jour après jour.
Ce cas montre qu'il n'est pas toujours nécessaire d'ajouter de nouveaux capteurs pour mieux piloter la performance. Les signaux existent souvent déjà : compteurs vapeur, ouvertures de vannes, données de supervision, historiques process, profils de production.
Le véritable enjeu est de les relier, de les contextualiser et de les transformer en informations actionnables.
En combinant données industrielles, expertise métier et advanced analytics, Indao aide les brasseries à rendre ces dérives visibles plus tôt, à comprendre leur origine et à les traduire en décisions concrètes.
Le week-end devient alors plus qu'une période sans production. Il devient une opportunité pour révéler les pertes silencieuses du site.
FAQ
Faut-il ajouter des capteurs pour détecter ce type de fuite?
Non. Dans ce scénario, aucun capteur supplémentaire n'est nécessaire. Les données déjà disponibles - débit vapeur, ouvertures de vannes, historiques de supervision - étaient suffisantes pour construire le modèle de consommation attendue et calculer le résidu.
Sur quelles hypothèses repose le chiffrage de la perte?
Sur un coût vapeur d'environ 37 €/t, correspondant à un réseau à 10 barg, un rendement chaudière de 90 % et un gaz à environ 50 €/MWh. Ce coût varie d'un site à l'autre ; les montants annoncés sont des ordres de grandeur, destinés à hiérarchiser des priorités d'intervention, pas à établir une facture.
Cette méthode fonctionne-t-elle sur d'autres utilités que la vapeur?
Le principe - comparer une consommation réelle à une consommation attendue selon les usages process - s'applique aussi à l'air comprimé, à l'eau ou au froid industriel. La vapeur est souvent le point de départ, car les écarts y sont fréquents et coûteux, mais la logique reste la même.
Combien de temps faut-il pour identifier ce type de dérive?
Dans ce cas, l'écart était visible dès les premières heures d'arrêt de production. Une fois le modèle en place, la détection est quasi immédiate; le délai dépend surtout du temps nécessaire pour connecter et structurer les données historiques disponibles.
Une seule fuite de ce type justifie-t-elle une démarche analytics?
Prise isolément, une fuite ponctuelle peut sembler mineure. Mais un purgeur bloqué ouvert continue de fuir en semaine, masqué par le bruit du process. C'est l'accumulation de plusieurs équipements de ce type, sur la durée, qui rend la démarche pertinente à l'échelle d'un site.
En savoir plus
Vous souhaitez savoir à quoi ressemble la courbe du dimanche dans votre brasserie ?
En 30 minutes, il est possible d'observer vos données existantes, d'identifier les consommations résiduelles et de vérifier si certains signaux méritent une analyse plus approfondie.
Contactez notre équipe pour échanger sur vos enjeux de performance énergétique et opérationnelle.
Ce cas s'inscrit dans notre accompagnement plus large des procédés brassicoles - brassage, fermentation, énergie, qualité. Découvrez notre approche dédiée aux brasseries