Freinte d’embouteillage en brasserie : le surremplissage, cette perte que personne ne voit
Surremplissage, fonds de cuve, purges : où part votre bière ? À partir d’un scénario de démonstration, Valentin Kaulmann montre comment exploiter vos données pour décomposer les pertes par ligne, valve et équipe, puis cibler les actions.
Par Valentin Kaulmann, Analytics Project Engineer chez Indao, spécialiste des procédés brassicoles - Septembre 2026.
Dans une brasserie industrielle, quelques pour cent de la bière finie n’arrivent jamais dans une bouteille vendable. Et une part importante de cette freinte ne passe pas par les rejets : elle part, quelques millilitres à la fois, dans des bouteilles parfaitement conformes.
Voici comment la décomposer par cause, par ligne, par valve et par équipe, avec les données que votre ligne produit déjà.
La bière perdue au conditionnement est la plus chère de l’usine
Entre la sortie des cuves de bière filtrée - les BBT, pour bright beer tanks - et la palette, la bière a déjà été brassée, fermentée et filtrée. Tout son coût de revient est engagé.
Le contrôle de gestion connaît généralement le chiffre global, en fin de mois. Ce qui manque, c’est la répartition : où part cette bière, poste par poste, et pourquoi. Sans cette répartition, personne ne pilote la freinte. On la constate.
Pour illustrer la démarche, prenons une brasserie de démonstration équipée de deux lignes bouteilles :
-
L1 : 40 000 bouteilles par heure, avec 60 valves de remplissage.
-
L2 : 30 000 bouteilles par heure, avec 48 valves.
Sur six semaines, 118 045 hl de bière ont été envoyés au soutirage. Les données proviennent du jeu de démonstration Indao, et les analyses présentées sont celles du tableau de bord correspondant. Les ordres de grandeur et les mécanismes correspondent à ce que l’on observe sur le terrain.
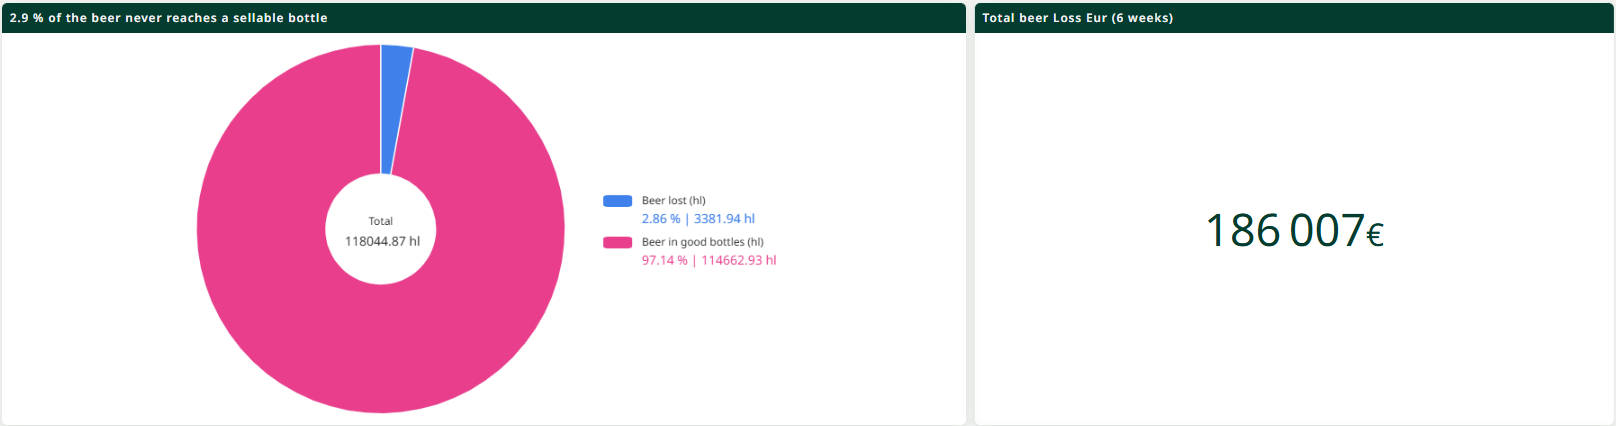
Sur ces six semaines, 3 382 hl n’ont jamais atteint une bouteille vendable, soit 2,86 % du volume.
Valorisée au coût de revient que la brasserie saisit elle-même dans le tableau de bord - ici environ 55 €/hl, la perte atteint 186 000 € en six semaines.
Ce n’est pas un ratio de référence : chaque brasserie valorise sa bière à son propre coût.
Pourquoi la freinte d’embouteillage échappe au pilotage
Trois raisons expliquent qu’une perte de cette taille reste invisible au quotidien.
Le surremplissage ne se voit pas
Chaque bouteille conforme contient quelques millilitres de trop. Aucun rejet ne le signale, aucun rapport ne le suit.
Pourtant, 1 ml sur une bouteille de 33 cl représente 0,3 % du volume conditionné. Sur une ligne à 30 000 bouteilles par heure, chaque millilitre de trop par bouteille représente 30 litres de bière par heure.
Sur une année, ce n’est plus un détail.
Les pertes sont dispersées
Fonds de cuve, purges, rejets, casse, surremplissage : chaque poste relève d’une équipe différente.
La freinte remonte donc sous la forme d’un seul chiffre global. Personne n’en est responsable, et aucune action n’en découle.
Les causes se croisent
Une bière trop tiède ou trop chargée en CO₂ mousse au soutirage.
Un micro-arrêt sur l’étiqueteuse ou l’encartonneuse laisse les bouteilles attendre : elles moussent, ou restent bloquées dans les zones chaudes du pasteurisateur.
Une valve de remplissage qui s’use dérive lentement, sans déclencher de rejet.
Aucune de ces causes n’apparaît dans un seul système : il faut croiser les données pour les voir.
Où part la bière : la freinte décomposée ligne par ligne
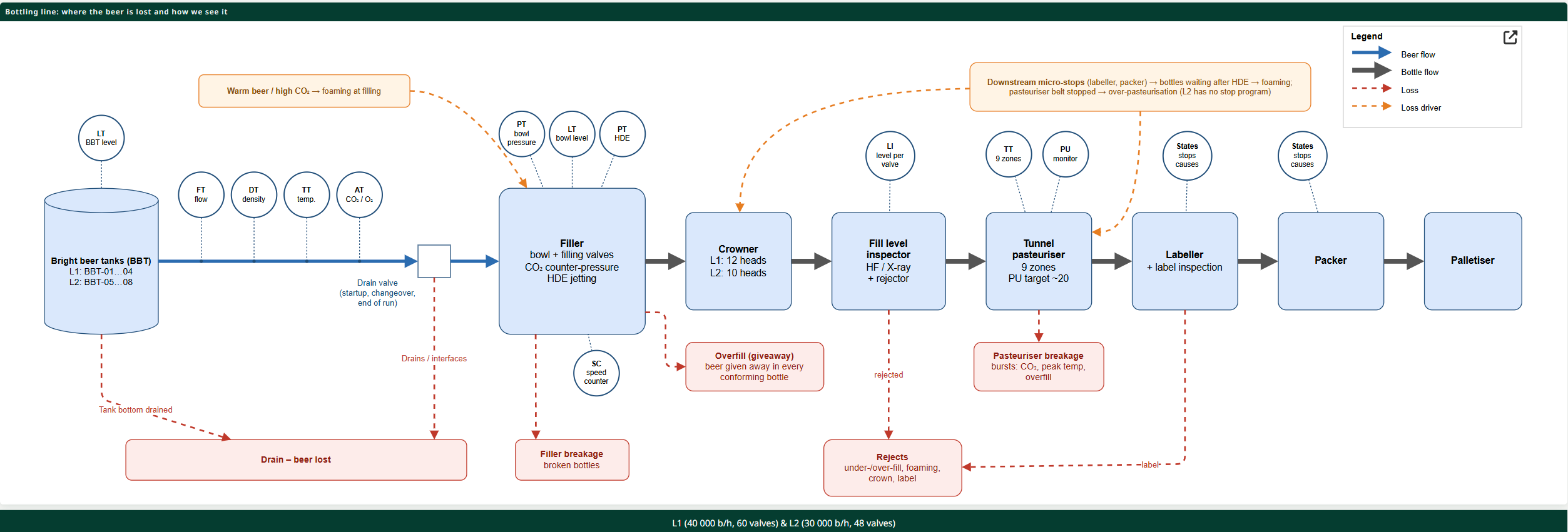
La décomposition s’appuie sur des capteurs que la plupart des lignes possèdent déjà : mesures en sortie de BBT, pression de cuve de la remplisseuse, inspecteur de niveau, températures du pasteurisateur et états machine.
Premier constat : deux lignes d’une même usine ne perdent pas la même quantité de bière.
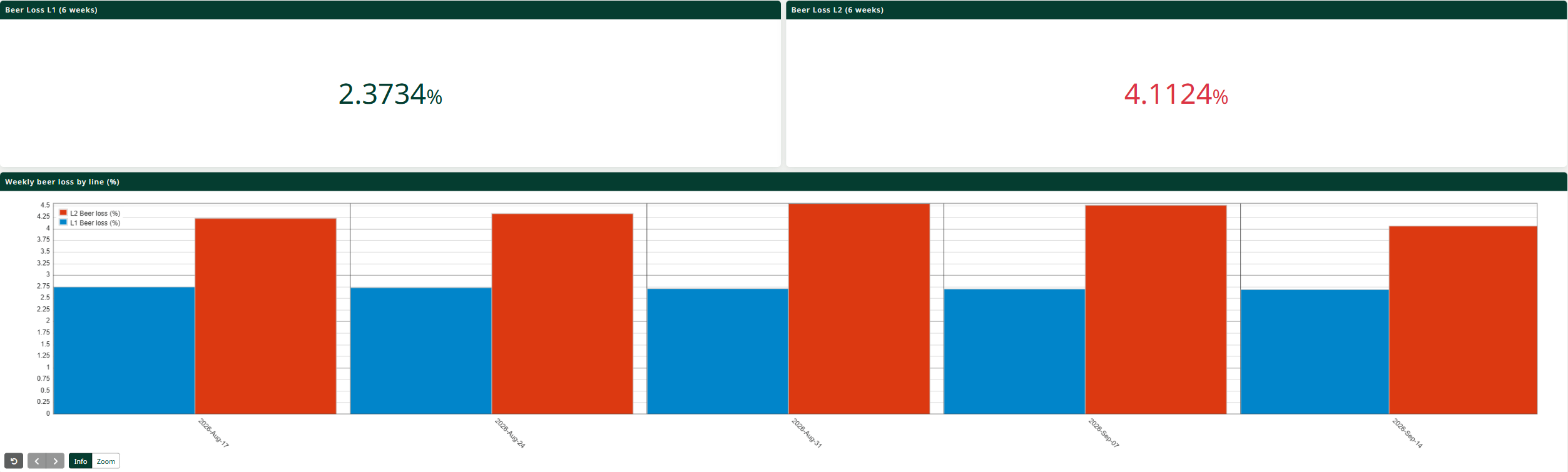
Sur six semaines, L1 perd 2,37 % de son volume, soit 2 010 hl. L2 perd 4,11 %, soit 1 372 hl : un taux presque deux fois plus élevé.
L’écart ne tient pas à une mauvaise semaine : semaine après semaine, L2 se situe entre 4,1 et 4,5 %, et L1 reste nettement en dessous.
Un écart aussi régulier a une cause : un réglage, une pratique ou un équipement. Il se corrige.
Deuxième constat : chaque ligne perd sa bière pour des raisons différentes.
Ligne 1 : 2 010 hl perdus
-
Surremplissage des bouteilles conformes : 43,7 % de la freinte.
-
Fonds de cuve BBT : 28,4 %.
-
Purges lors des démarrages et changements de produit : 15,6 %.
-
Rejets pour sous-remplissage, surremplissage, mousse, capsule ou étiquette : 10,0 %.
-
Casse à la remplisseuse et au pasteurisateur : 2,3 %.
Ligne 2 : 1 372 hl perdus
-
Fonds de cuve BBT : 35,2 % de la freinte.
-
Surremplissage des bouteilles conformes : 23,8 %.
-
Purges lors des démarrages et changements de produit : 20,3 %.
-
Rejets pour sous-remplissage, surremplissage, mousse, capsule ou étiquette : 17,2 %.
-
Casse à la remplisseuse et au pasteurisateur : 3,4 %.
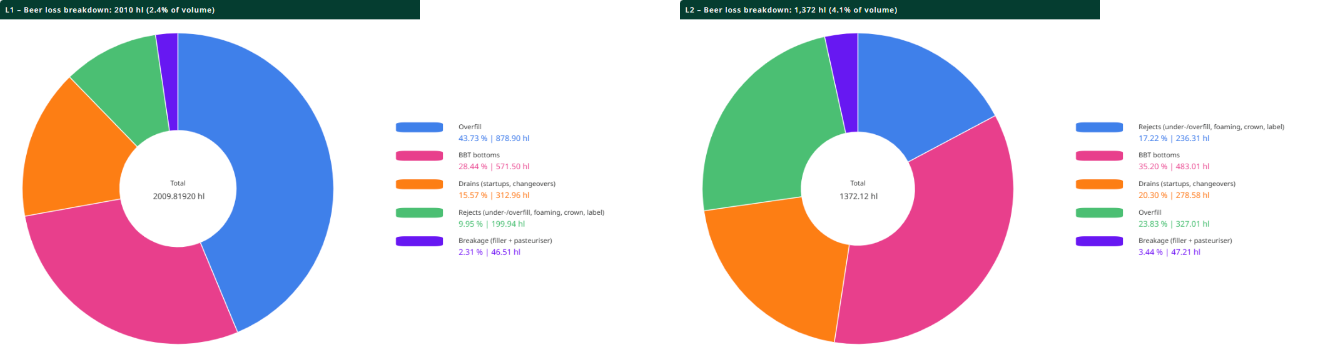
Deux enseignements se dégagent.
D’abord, la casse, la perte que tout le monde surveille sur la ligne, ne pèse que 2 à 3 % de la freinte sur les deux lignes.
Rejets et casse réunis, les deux postes que la ligne suit au quotidien, représentent environ 12 % de la freinte sur L1 et 21 % sur L2. Autrement dit, les indicateurs habituels portent sur la plus petite partie du problème.
Ensuite, les deux lignes n’appellent pas le même projet. L1 a d’abord un problème de précision de remplissage. L2 a d’abord un problème de gestion des cuves et de rejets.
Ce que révèlent les données : des causes précises, avec un responsable
Trois valves qui dérivent, semaine après semaine
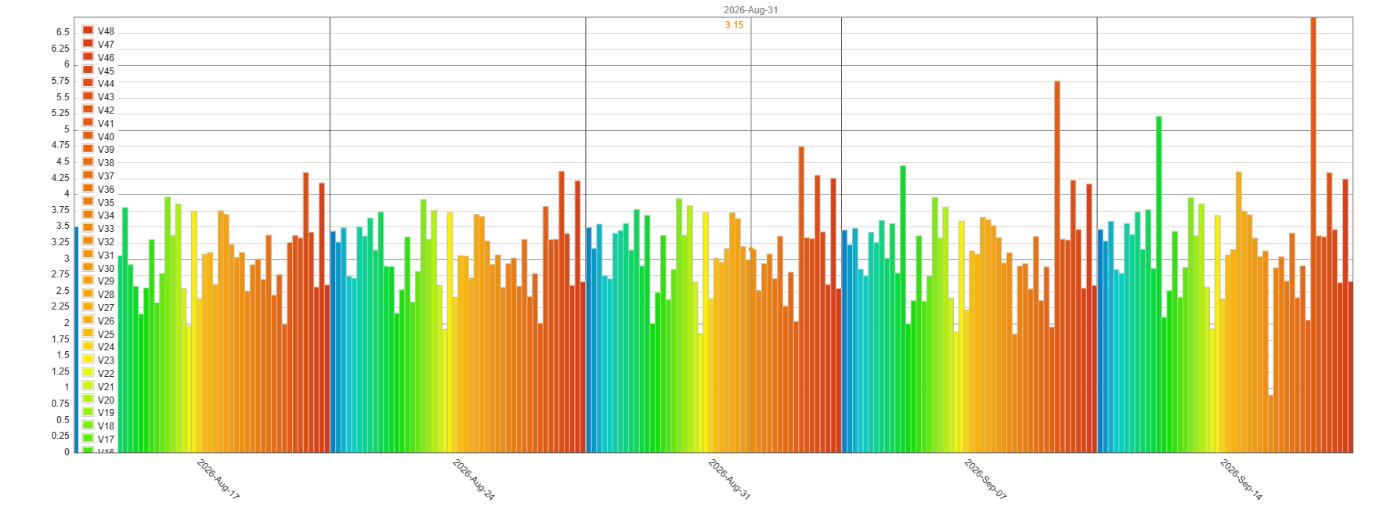
Sur la remplisseuse de L2, le surremplissage est suivi valve par valve, semaine par semaine.
Sur cinq semaines, du 17 août au 14 septembre, la plupart des 48 valves restent stables, entre 1,8 et 4,4 ml environ de surremplissage par bouteille.
Trois valves, elles, montent chaque semaine :
-
V41 passe de 3,3 à 6,7 ml.
-
V12 passe de 2,6 à 5,2 ml.
-
V27 passe de 2,6 à 4,4 ml.
Une valve qui gagne environ un millilitre par semaine s’use ou se dérègle : chaque bouteille qu’elle remplit contient un peu plus de bière.
La V33 dérive dans l’autre sens, de 2,5 à 0,9 ml : elle se rapproche du sous-remplissage, qui pose un problème de qualité et de métrologie légale.
Dans les deux cas, l’action est un ordre de travail de maintenance sur une valve identifiée, des semaines avant que l’inspecteur de niveau ne rejette la moindre bouteille.
Sur L1, le constat est différent : le surremplissage par valve est élevé mais stable. Un réétalonnage ponctuel suffit.
Sur L2, où les valves dérivent, il faut une surveillance dans la durée.
Une purge de démarrage coûte 50 % de plus selon l’équipe
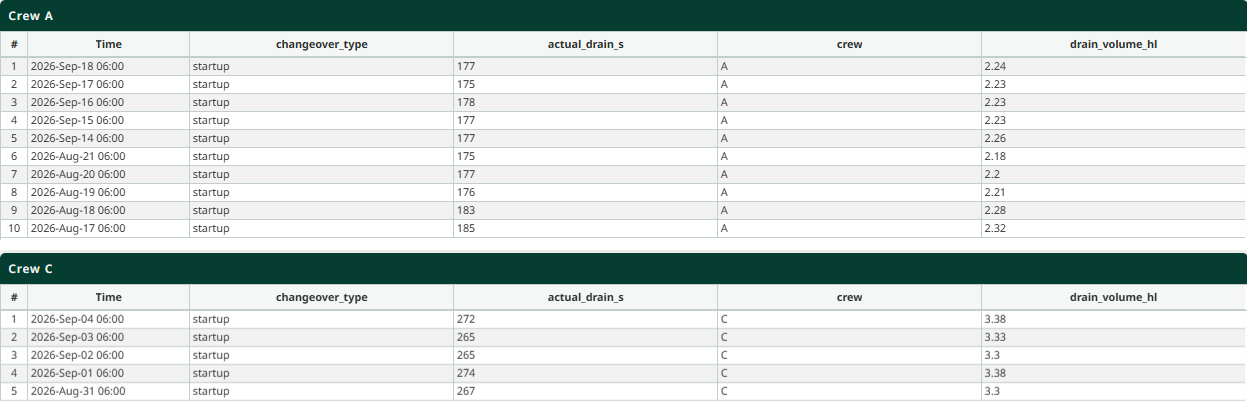
Sur L2, chaque démarrage commence par une purge des cuves BBT-05 à 08.
Les équipes A, B et D purgent pendant 175 à 185 secondes, soit 2,2 à 2,35 hl par démarrage.
L’équipe C purge pendant 265 à 274 secondes, soit 3,30 à 3,38 hl : environ 1,1 hl de plus à chaque démarrage, sur les mêmes cuves et la même ligne.
Il ne s’agit pas d’une faute, mais d’une différence de procédure. La donnée a ici un mérite : elle clôt le débat sur qui fait juste.
La correction ne demande aucun équipement : une durée de purge commune à toutes les équipes, ou un arrêt automatique de la purge sur le signal de densité, déjà mesuré.
La bière tiède fait mousser, et le modèle le voit venir
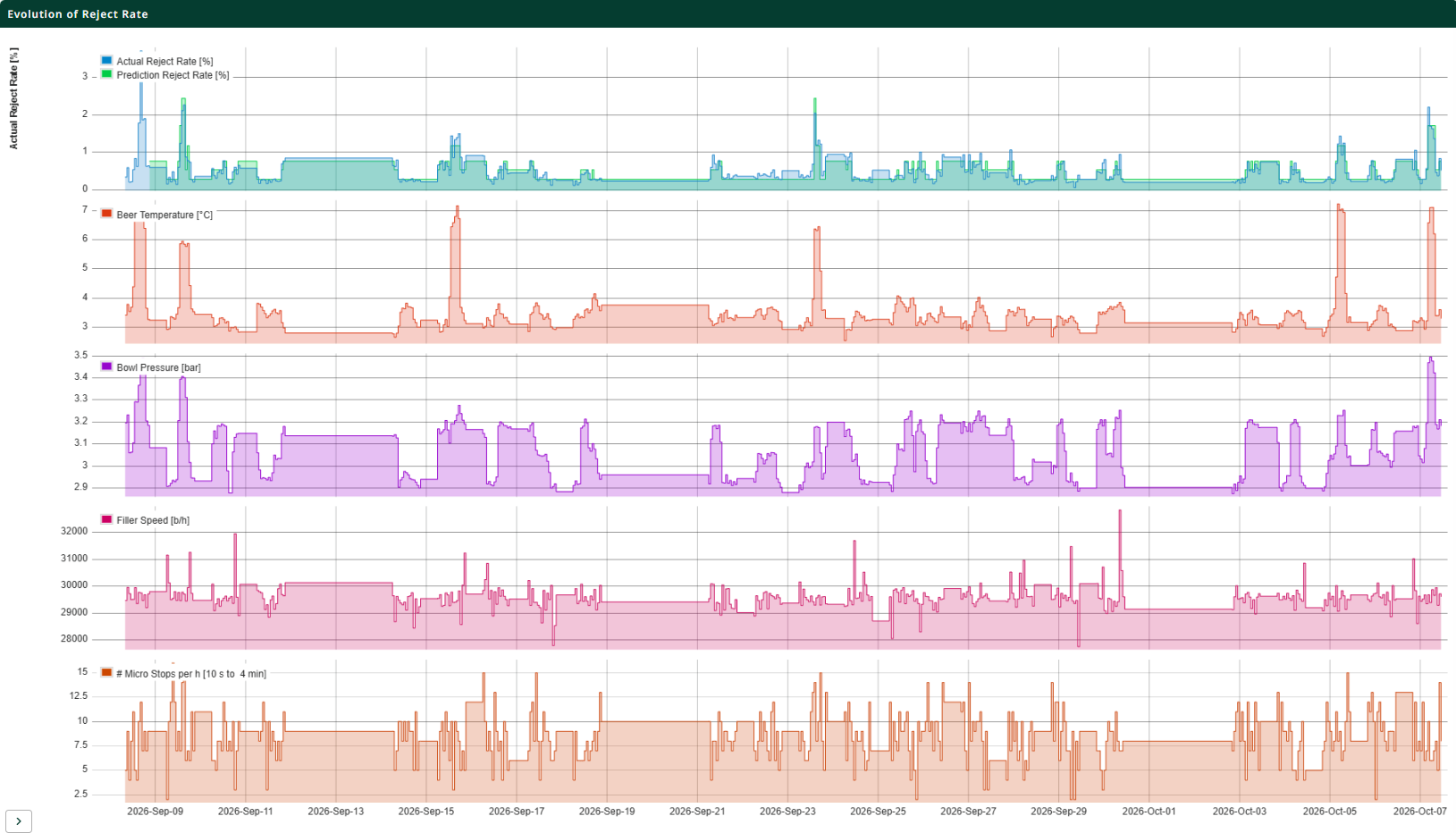
Sur L2, un modèle prédit le taux de rejet à partir des conditions process : température de la bière, pression de cuve de la remplisseuse, cadence et micro-arrêts.
Entre le 8 septembre et le 7 octobre, la prédiction suit presque exactement le taux réel.
Les pics de rejets, de 2 à 3 % contre moins de 1 % habituellement, coïncident avec des pics de température de la bière, à 6 ou 7 °C au lieu de 3 °C environ.
Une bière tiède mousse au soutirage, et les bouteilles qui moussent sont rejetées pour sous-remplissage.
Si le modèle suit les rejets réels, c’est que les conditions process les expliquent. On peut donc prévenir l’opérateur avant que la mousse n’apparaisse, au lieu de compter les rejets après coup.
Des règles de conduite, pas une boîte noire
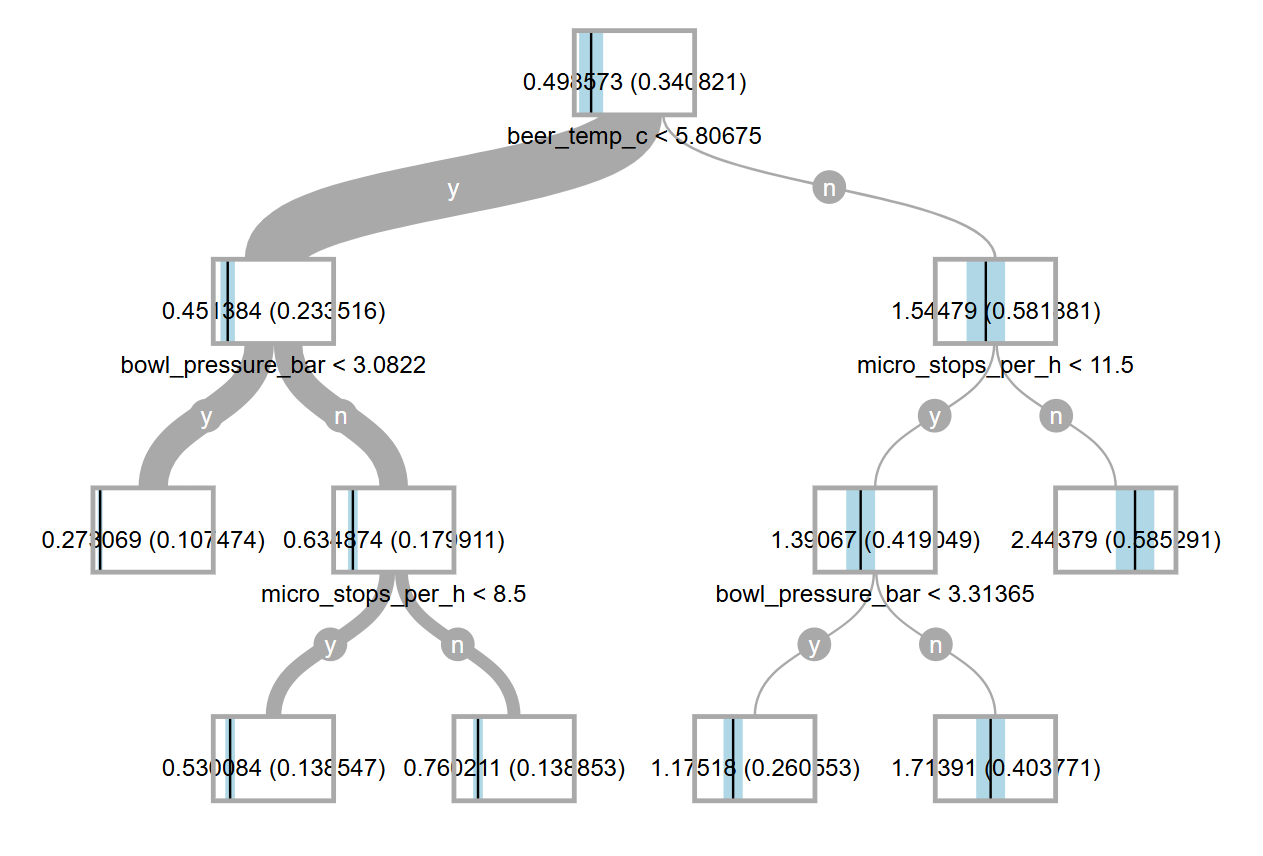
Un arbre de décision appliqué aux mêmes données transforme la prédiction en règles.
En moyenne, L2 rejette 0,50 % de ses bouteilles. Le premier facteur est la température de la bière, avec un seuil à 5,8 °C : au-dessus, le taux de rejet monte à 1,54 %, plus de trois fois celui de la bière froide, à 0,45 %.
Quand la bière est tiède, le facteur suivant est le nombre de micro-arrêts en aval : au-delà de 11,5 micro-arrêts par heure, les rejets atteignent 2,44 %, le pire cas.
Quand elle est froide, c’est la pression de cuve de la remplisseuse qui compte : sous 3,08 bar, le taux tombe à 0,27 %, le meilleur cas, neuf fois plus bas.
Ces seuils sont propres au jeu de données de démonstration. Sur un site réel, ils sont appris sur les données de la brasserie.
La logique reste la même : garder la bière au soutirage sous un seuil de température, surveiller la pression de cuve et traiter les micro-arrêts comme un sujet qualité, pas seulement comme un sujet de disponibilité.
Aucun de ces constats n’apparaît dans un rapport de freinte mensuel. Tous ressortent dès que l’on croise les données avec leur contexte : ligne, valve, cuve, équipe, état machine et conditions process.
Et chacun désigne une action concrète et un responsable identifiable.
Une perte, un responsable, une action
Traduite en plan d’action, la décomposition attribue chaque famille de pertes à un responsable côté brasserie.
Surremplissage - maintenance conditionnement
Réétalonner les valves qui dérivent et alerter dès qu’une valve évolue d’une semaine à l’autre.
Fonds de cuve et purges - production
Standardiser la durée de purge pour toutes les équipes et mettre en place un arrêt automatique sur la densité.
Rejets liés à la mousse - qualité et procédé
Alerter quand la bière au soutirage dépasse le seuil de température ou quand les micro-arrêts s’accumulent.
Micro-arrêts en aval - maintenance
Traiter les arrêts de l’étiqueteuse et de l’encartonneuse, qui provoquent mousse et surpasteurisation.
Casse
La suivre, mais ne pas commencer par là : c’est la plus petite part.
La plupart de ces actions ne demandent aucun investissement en équipement : un réétalonnage, une procédure, des alertes.
Nous ne publions pas ici de pourcentage de réduction : il dépend de chaque ligne et se chiffre sur ses propres données.
Deux repères donnent toutefois l’ordre de grandeur : le millilitre de surremplissage qui vaut 30 litres par heure à 30 000 bouteilles par heure, et l’écart de purge d’environ 1 hl par démarrage entre équipes.
Comment s’y prendre : partir des données que votre ligne produit déjà
La démarche repose sur des signaux que la plupart des lignes possèdent déjà.
Process
Niveau des BBT, débit, densité, température et CO₂ de la bière, pression de cuve de la remplisseuse.
Conditionnement
Niveau de remplissage par valve issu de l’inspecteur de niveau, températures et unités de pasteurisation par zone, états machine et causes d’arrêt.
Contexte de production
Équipe ou poste, démarrages et changements de produit, volumes envoyés au soutirage.
Dans la plupart des cas, aucun investissement en instrumentation n’est nécessaire.
Si certains signaux manquent, la décomposition reste en partie possible : le niveau de remplissage par valve suffit à chiffrer le surremplissage, et le niveau des BBT associé à l’état de la vanne de purge suffit à chiffrer les purges.
Première étape : connecter une ligne, reconstruire cette décomposition sur les données de la brasserie, puis chiffrer les actions.
La décomposition descriptive capte rapidement l’essentiel de la valeur. La prédiction des rejets vient ensuite, une fois les données en flux.
Un point mérite d’être vérifié avant de démarrer : l’inspecteur de niveau enregistre-t-il le numéro de valve ?
Sans cette information, le surremplissage peut s’analyser au niveau de la ligne, mais la dérive d’une valve particulière reste invisible.
La bière la plus chère est celle qu’on donne sans le savoir
La freinte d’embouteillage n’est pas d’abord un problème de casse ou de rejets.
Dans ce scénario, la casse ne pèse que 2 à 3 % de la perte, et les rejets entre 10 et 17 %. Le reste se cache dans des bouteilles conformes, des fonds de cuve, des purges qui varient d’une équipe à l’autre et des valves qui dérivent sans bruit.
Les données existent déjà sur la plupart des lignes. Ce qui manque, c’est de les relier : rapprocher les volumes, rattacher chaque perte à sa cause, à sa ligne, à sa valve ou à son équipe, et la chiffrer au coût de la brasserie.
La freinte cesse alors d’être un pourcentage en fin de mois. Elle devient une liste d’actions, avec un nom en face de chacune.
Questions fréquentes sur la freinte d’embouteillage
Qu’est-ce que la freinte d’embouteillage ?
C’est le volume de bière finie perdu entre la sortie des cuves de bière filtrée et la palette : purges, fonds de cuve, rejets, casse, mousse et surremplissage. Elle se chiffre généralement en quelques pour cent du volume conditionné.
Faut-il ajouter des capteurs pour mesurer la freinte poste par poste ?
Dans la plupart des cas, non. Les mesures de niveau, débit, densité et température en sortie de BBT, l’inspecteur de niveau, les températures du pasteurisateur et les états machine suffisent à décomposer la freinte. Pour suivre la dérive de chaque valve, l’inspecteur de niveau doit en enregistrer le numéro.
Pourquoi ne pas simplement baisser la consigne de remplissage ?
Parce que la consigne protège contre les sous-remplissages, qui posent un problème de qualité et de métrologie légale.
La baisser sans surveiller les valves, c’est prendre le risque de laisser une valve comme la V33 glisser vers le sous-remplissage.
La bonne séquence : identifier les valves qui dérivent, les réparer, puis ajuster la consigne en connaissance de cause. Le niveau de remplissage visé reste une décision qualité et réglementaire de la brasserie.
Par où commencer ?
Par une seule ligne : la connecter, reconstruire la décomposition de sa freinte sur ses propres données, puis chiffrer les actions.
Et si la brasserie n’a qu’une ligne ?
La méthode reste la même : au lieu de comparer deux lignes, on compare les équipes, les postes, les produits ou les semaines.
Décomposer la freinte de votre brasserie
Vous connaissez votre freinte de fin de mois. Savez-vous comment elle se répartit entre surremplissage, fonds de cuve, purges, rejets et casse ?
Une seule ligne connectée suffit pour décomposer votre propre freinte, rattacher chaque perte à sa cause et à un responsable, et chiffrer un plan d’action.
Contactez l’équipe Indao pour en parler.